Productos y Servicios
Soluciones de montaje
Herramientas de construcción
Soluciones de ingeniería personalizadas
Herramientas de perforación y atornillado
Arrancadores de motor y motores de aire
Herramientas de preparación y superficie.
Soluciones de elevación
Compresores de aire
Soluciones de Herramientas por Sector Industrial
Automoción y transporte
Montaje industrial
Equipamiento industrial
Infraestructuras y energía
Piezas y Accesorios para Herramientas Industriales
Lubricantes para herramientas neumáticas
Baterías y cargadores
Accesorios ergonómicos
Piezas de Repuesto

Este equipo de montaje necesitaba eliminar la variabilidad del par de apriete y mejorar la fiabilidad del producto

Un fabricante de transformadores y cuadros eléctricos que abastece a mercados de exportación sometidos a una estricta regulación se enfrentaba a problemas de calidad provocados por una aplicación irregular del par de apriete durante el montaje. Las fugas de aceite, las reparaciones y los costes relacionados con las devoluciones estaban afectando al rendimiento operativo.

Gracias al uso de herramientas de par controlado y a la configuración de valores de par específicos para cada aplicación, la empresa mejoró la uniformidad del montaje, optimizó el control del proceso y eliminó los fallos críticos de estanqueidad.

Puntos clave

  • Sector: Energía y fabricación industrial
  • Aplicación: Montaje de transformadores y cuadros eléctricos
  • Inversión inicial: aproximadamente 70 000 USD
  • Potencial de expansión: hasta 200 000 dólares estadounidenses
  • Objetivo principal: Reducir los defectos de calidad y mejorar la uniformidad del montaje

El proceso de montaje se basaba en métodos manuales que generaban variabilidad y riesgos para la calidad

La planta de fabricación exporta transformadores y cuadros eléctricos a mercados internacionales muy exigentes, en los que los requisitos de calidad, fiabilidad y cumplimiento normativo son muy estrictos.

Una causa recurrente de problemas de calidad eran las fugas de aceite en los transformadores, provocadas por una aplicación irregular del par de apriete en las uniones críticas. El uso de llaves de impacto convencionales y llaves dinamométricas manuales introducía una variabilidad que dependía en gran medida de la técnica y la experiencia del operario.

Esto planteó varios retos operativos:

  • Inconsistencia en el par de apriete entre los distintos conjuntos
  • Mayor dependencia de la destreza del operador
  • Actividades internas de reelaboración y reparación
  • Devoluciones de productos y costes asociados
  • Riesgos para la fiabilidad del producto y la reputación en el mercado
  • Menor eficiencia general del montaje

A medida que aumentaban los volúmenes de producción, mantener una calidad constante en el montaje resultaba cada vez más difícil con los métodos tradicionales de fabricación de utillaje.

Las herramientas de par controlado permitieron crear un proceso de montaje más repetible y eficiente.

Para resolver los problemas de calidad en el montaje, el fabricante puso en marcha una solución de par controlado utilizando herramientas QX de Ingersoll Rand.

La solución combinaba un control preciso del par con una programación específica para cada aplicación, lo que permitía a los operarios alcanzar de forma constante los valores de par requeridos en los puntos críticos del montaje.

Componentes de la solución

  • Herramientas de pistola QX
  • Herramientas angulares QX para aplicaciones que requieren un mayor par de apriete
  • Configuración de los parámetros de par específicos para cada aplicación
  • Formación técnica para operarios y supervisores
  • Apoyo a la implementación y validación de procesos

La implantación se llevó a cabo siguiendo un enfoque por fases, que comenzó con pruebas piloto y la validación del par en condiciones reales de producción. Los parámetros de las máquinas se configuraron de acuerdo con los requisitos de la aplicación, y los operarios recibieron formación tanto presencial como virtual.

A lo largo de la implementación, los especialistas técnicos prestaron apoyo continuo para garantizar una adopción satisfactoria y la coherencia de los procesos.

Actividades de despliegue

  • Pruebas piloto y validación
  • Verificación del par en entornos de producción
  • Configuración de herramientas según la aplicación
  • Asistencia técnica in situ
  • Formación de operarios y supervisores
  • Transición estructurada desde procesos manuales y basados en el impacto

Aunque al principio los operadores necesitaron tiempo para adaptarse a las nuevas herramientas y al nuevo flujo de trabajo, la formación práctica y el apoyo continuo permitieron una transición fluida.

«Las herramientas de par controlado nos han permitido mejorar la calidad del montaje y reducir las repeticiones de trabajo».

— Ingeniero de procesos

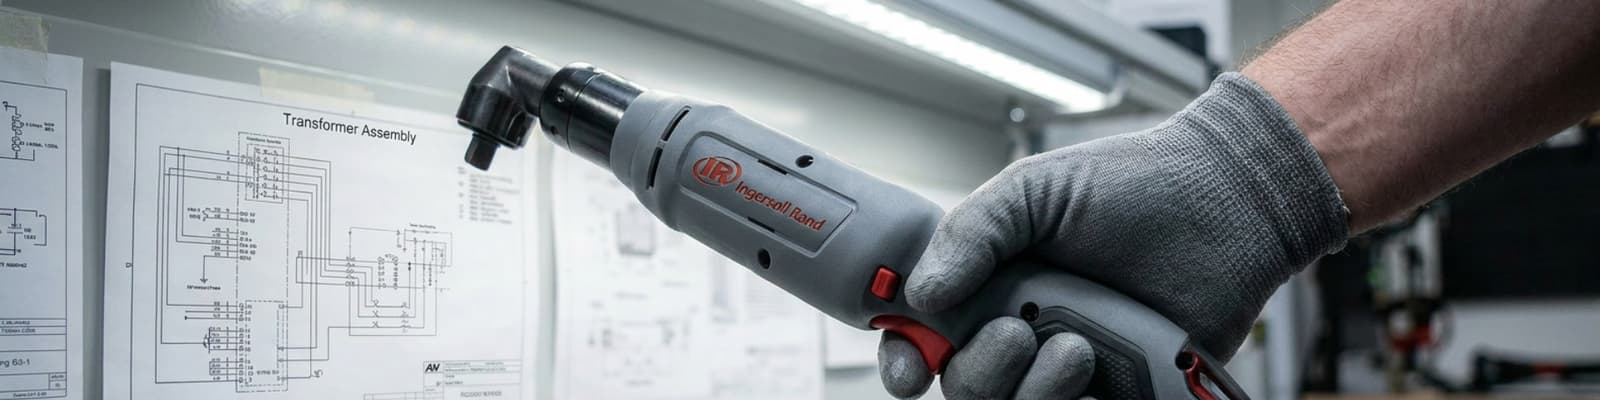
technician holding a qx series cordless precision fastening tool

La mejora en el control del par de apriete eliminó los fallos graves y redujo las repeticiones de trabajo

La solución de par controlado aportó mejoras cuantificables en cuanto a calidad, eficiencia y control de procesos.

Resultados empresariales

  • Reducción de las devoluciones de productos
  • Reducción de las repeticiones de trabajo internas
  • Eliminación de las fugas de aceite de los transformadores
  • Reducción de los tiempos de ciclo de montaje
  • Mayor eficiencia general de la producción
  • Mejor ergonomía para el operador
  • Mayor uniformidad en el montaje
  • Mayor control de los procesos y trazabilidad

Los resultados positivos del proyecto respaldaron iniciativas más amplias de mejora operativa y demostraron el valor de ampliar el uso de la tecnología de par controlado a otras aplicaciones.

«Hemos conseguido reducir los fallos graves, como las fugas de aceite en nuestros transformadores».

— Supervisor de producción

testimonial test

¿Te resulta familiar este reto en tu empresa?